分体式大头车床CX6020加工法兰盘类重型机械零件的工艺优势解析
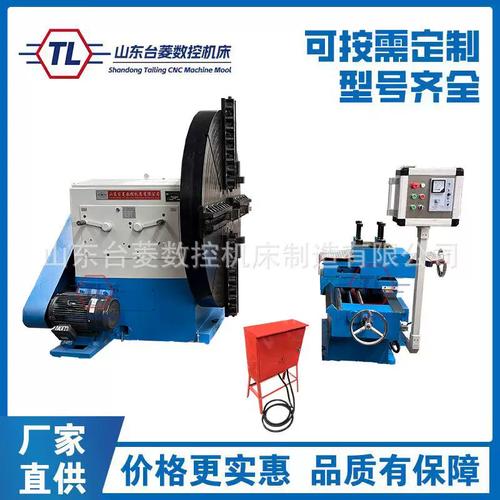
在重型机械制造领域,法兰盘类零件因其尺寸大、重量重、回转直径要求高,一直是车削加工的难点。分体式大头车床CX6020(常被业内称为6020法兰车床)凭借其独特的结构设计与强劲的切削能力,成为此类重型机械零件加工的理想装备。本文将从设备结构特点、加工工艺要点及实际应用优势三个方面展开分析。
一、分体式结构:突破运输与安装瓶颈
CX6020采用分体式床身与床头箱设计,可将超大规格部件分解为若干模块进行运输,再在用户现场进行组装调试。这一设计有效解决了整体式重型车床运输超限、吊装困难的问题。床身对接面经过精密刮研,并采用定位销与高强度螺栓联合紧固,保证组装后机床的几何精度与整体刚性。对于加工直径达2000mm级以上的法兰盘,分体结构在保证主轴箱与床身相对位置精度的也便于后期维护与基础沉降调整。
二、大回转直径与重载切削能力
6020法兰车床的主轴通孔与最大回转直径均针对法兰类零件优化设计。最大工件回转直径可满足直径2000mm左右法兰盘的装夹需求,花盘或卡盘选配后可直接承载数吨重的锻件或铸件毛坯。机床主传动采用大功率交流主轴电机配合多档变速齿轮箱,低速档输出扭矩大,适合法兰端面、外圆、止口及密封槽的重载粗车;高速档则满足精加工对线速度的要求。床身导轨经淬火磨削处理,配合大尺寸拖板与刀架,在断续切削法兰毛坯时具备良好的抗振性,避免崩刀与让刀现象。
三、法兰盘类零件的典型加工工艺
针对重型法兰盘,CX6020可完成以下工序:
- 端面粗车与精车:使用直角刀架进行大余量端面去除,单边切削深度可达10mm以上,随后换精车刀保证端面平面度与表面粗糙度。
- 外圆与止口加工:利用大拖板纵向进给,车削法兰外圆及与其他零件配合的定位止口,确保同轴度要求。
- 密封槽与螺栓孔沉台:通过小拖板或数控刀架进行径向切槽,为后续钻镗工序提供基准。
- 内孔与台阶面:对带中心孔的大型法兰,可使用尾座或专用镗刀杆在车床上完成内孔粗精加工。
对于批量较大的规格,可加装数显装置或简易数控系统,提高尺寸一致性,减少反复测量时间。
四、重载装夹与精度保障要点
加工重型法兰时,装夹方式直接影响加工精度与安全。CX6020通常配用四爪单动卡盘或专用花盘,配合可调垫铁与压板对工件进行找正。工件装夹后需先低速空运转观察平衡状态,确认无异常振动后方可进入切削。为抑制热变形,粗加工后应松开压板让工件自然冷却,再重新夹紧进行精加工。机床本身应安装于刚性良好的基础上,并按说明书要求预留地脚螺栓灌浆空间,以保证长期重载加工下的几何精度稳定。
五、应用价值与选型建议
分体式大头车床CX6020在风电法兰、重型管道法兰、压力容器法兰及大型联轴器法兰等零件的加工中表现出良好适应性。其分体结构降低了设备进场门槛,大回转直径与大扭矩主轴则覆盖了多数重型法兰的尺寸与余量需求。选型时应结合工件最大直径、重量、余量分布及精度等级,合理确定刀架形式(数控或普通)、卡盘配置及是否需加装中心架、跟刀架等辅助支撑。对于精加工要求较高的密封面,可预留磨削或精车专机工序,形成粗精分序的完整工艺链。
综上,分体式大头车床CX6020针对法兰盘类重型机械零件的加工特点,在结构可拆装性、重载切削刚性和工艺适应性方面形成了明确优势,是重装制造企业提升大件车削效率与质量的实用装备选择。
如若转载,请注明出处:http://www.iwsfz.com/product/16.html
更新时间:2026-10-26 15:30:19