粉末冶金机械零件 从工艺特性到结构设计的系统指南
一、引言
粉末冶金是一种以金属粉末(或金属粉末与非金属粉末的混合物)为原料,经成形和烧结制成材料或制品的工艺技术。作为现代机械制造的重要分支,粉末冶金在机械零件生产领域占据独特地位——它能够近净成形复杂形状零件,材料利用率高,适合大批量生产,在经济性和一致性方面具有显著优势。机械工业出版社出版的相关专业书籍,为工程技术人员系统掌握粉末冶金机械零件的设计、制造与应用提供了重要参考。
二、粉末冶金工艺基础
粉末冶金机械零件的生产通常包括三个核心环节。首先是粉末制备,常用方法有还原法、雾化法、电解法等,粉末的粒度、形状和纯度直接影响后续成形质量。其次是成形,主要包括模压成形、注射成形、等静压成形等,其中模压成形因效率高、尺寸精度好而应用最广。最后是烧结,在低于基体金属熔点的温度下保温,使粉末颗粒间形成冶金结合,赋予零件所需的强度与性能。必要时还可进行复压复烧、浸油、热处理、精整等后续处理以提高精度与力学性能。
三、粉末冶金机械零件的典型类型
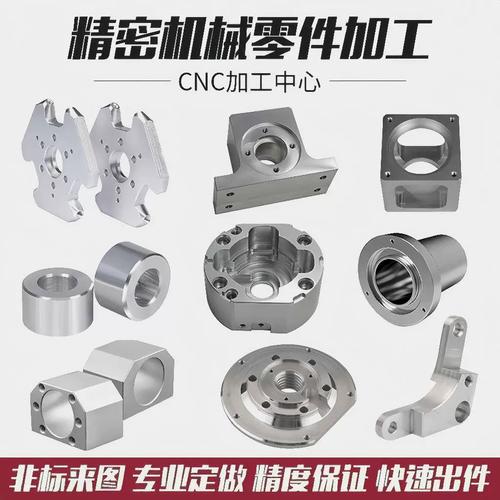
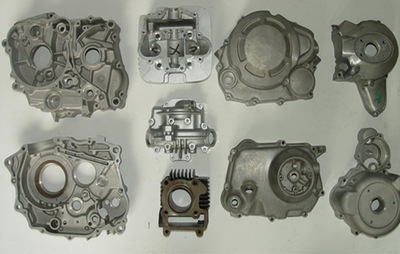
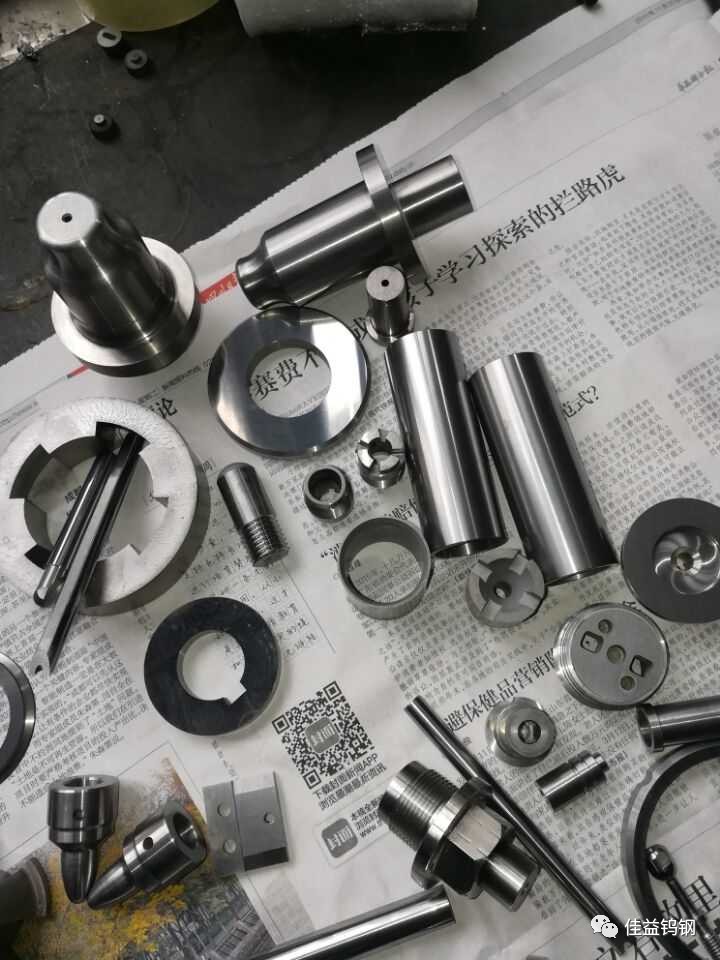
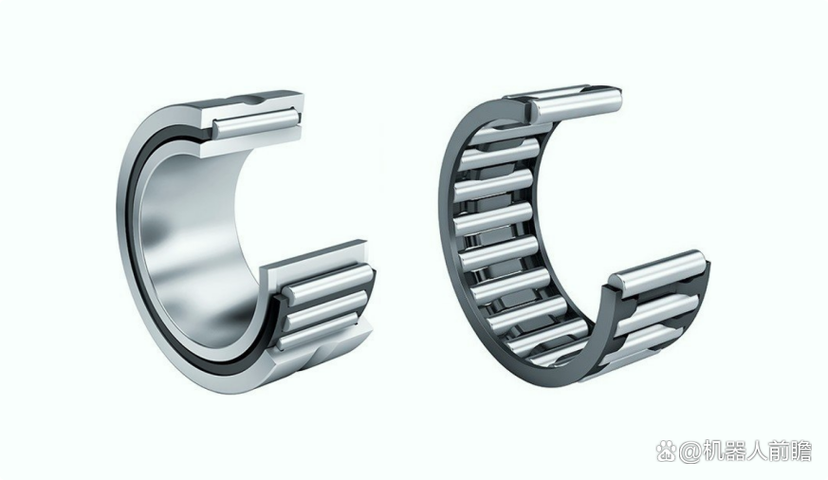
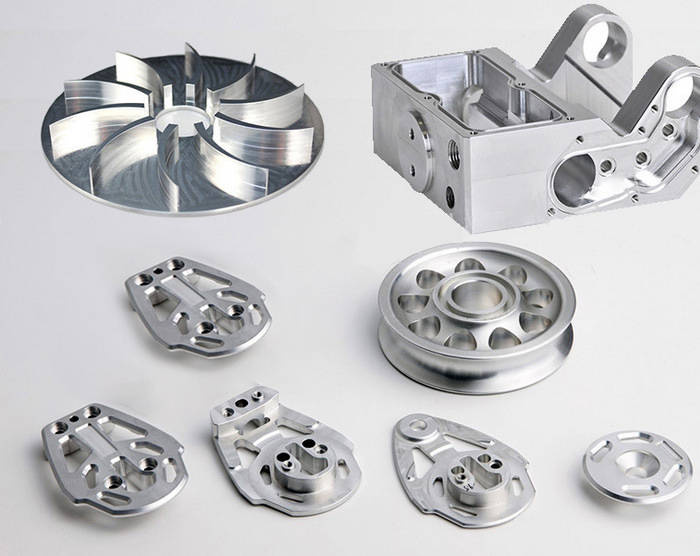
粉末冶金机械零件品种繁多,常见的有以下几类:齿轮类零件(含油轴承、同步器齿环、传动齿轮),利用粉末冶金可直接成形齿形、减少切削;轴承与衬套类,如含油轴承,其多孔结构可储存润滑油,实现自润滑;结构件类,如连杆、凸轮、法兰、支架等,常用于汽车、家电、电动工具;以及摩擦材料件与硬质合金刀具等。这些零件广泛服务于汽车工业、工程机械、办公机械与家用电器等领域。
四、面向粉末冶金的零件结构设计要点
粉末冶金零件的结构设计不能简单照搬切削加工件的设计思路,必须兼顾压制与脱模的工艺约束。设计时应遵循以下原则:其一,尽量使零件在压制方向上的壁厚均匀,避免因密度分布不均导致性能差异;其二,合理设置脱模斜度,减少脱模阻力,防止裂纹;其三,避免设计径向孔、凹槽和倒锥等妨碍脱模的结构,必要时可通过后续切削加工补足;其四,控制台阶高度与薄壁尺寸,保证压模强度与零件成形性;其五,注意圆角与过渡设计,降低应力集中。遵循这些原则,才能充分发挥粉末冶金近净成形的优势。
五、材料选择与性能考量
粉末冶金机械零件的材料体系以铁基、铜基为主,另有不锈钢、镍基及硬质合金等。铁基材料强度较高、成本适中,是结构件的主力;铜基材料耐磨、耐蚀、导热好,多用于轴承与导电件。材料选择需综合考虑载荷性质、耐磨性、耐蚀性、精度要求与批量成本。需要指出的是,烧结件通常存在一定孔隙率,其密度、硬度与强度低于同成分锻件,因此对高疲劳强度或高冲击载荷的零件,应评估是否采用粉末锻造、复压复烧或浸渗处理等强化手段。
六、质量检测与常见缺陷控制
粉末冶金零件的质量控制覆盖尺寸精度、密度、硬度、金相组织与力学性能等方面。常见缺陷包括密度不均、裂纹、分层、尺寸超差与烧结变形等,其成因多与粉末特性、压制参数、模具状态和烧结制度有关。生产中应通过控制粉末批次稳定性、优化压制压力与装粉方式、定期维护模具、严格烧结曲线等措施加以预防。
七、应用现状与发展趋势
当前粉末冶金机械零件在汽车领域的应用尤为突出,变速箱零件、发动机零件、ABS传感器环等大量采用粉末冶金工艺。随着工艺进步,高密度成形、温压成形、粉末锻造、金属注射成形等新技术不断拓展其应用边界。粉末冶金在材料利用率与近净成形方面契合绿色制造理念,未来发展将更加注重高强度、高精度与复合化材料的开发。
八、
粉末冶金作为一种高效、经济的零件制造技术,其应用深度取决于设计者对工艺规律的把握。机械工业出版社相关专业文献系统梳理了粉末冶金的原理、工艺与零件设计规范,为工程实践提供了有益指导。只有在结构设计阶段充分考虑工艺约束、在材料与后处理选择上兼顾性能与成本的平衡,粉末冶金机械零件的技术经济优势才能得到真正发挥。
如若转载,请注明出处:http://www.iwsfz.com/product/14.html
更新时间:2026-10-26 18:02:34