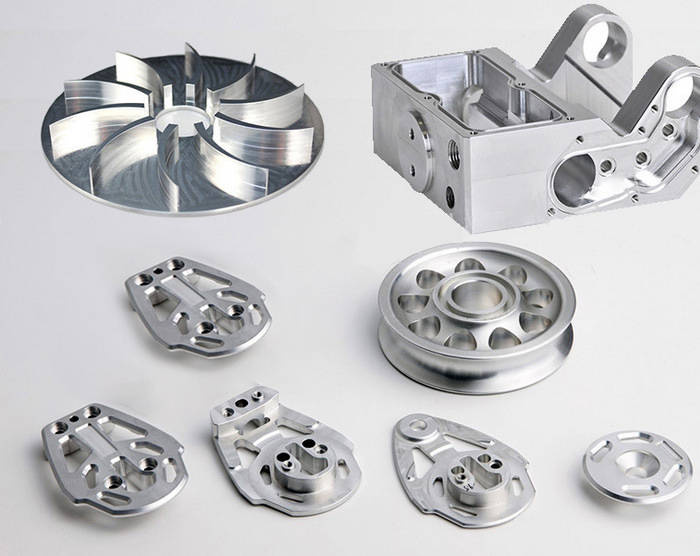
机械零件外观粗糙度测量 SRT表面粗糙度仪的原理与应用
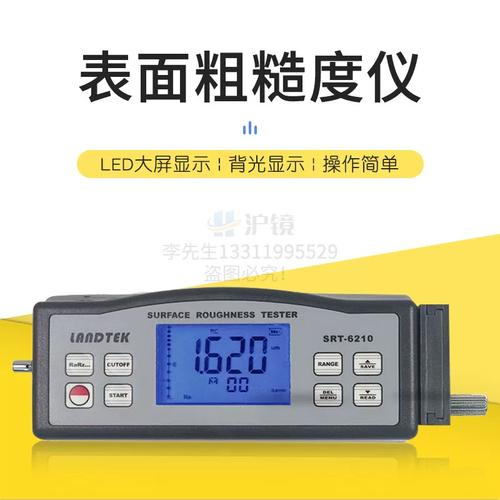
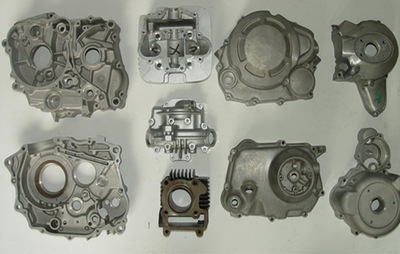
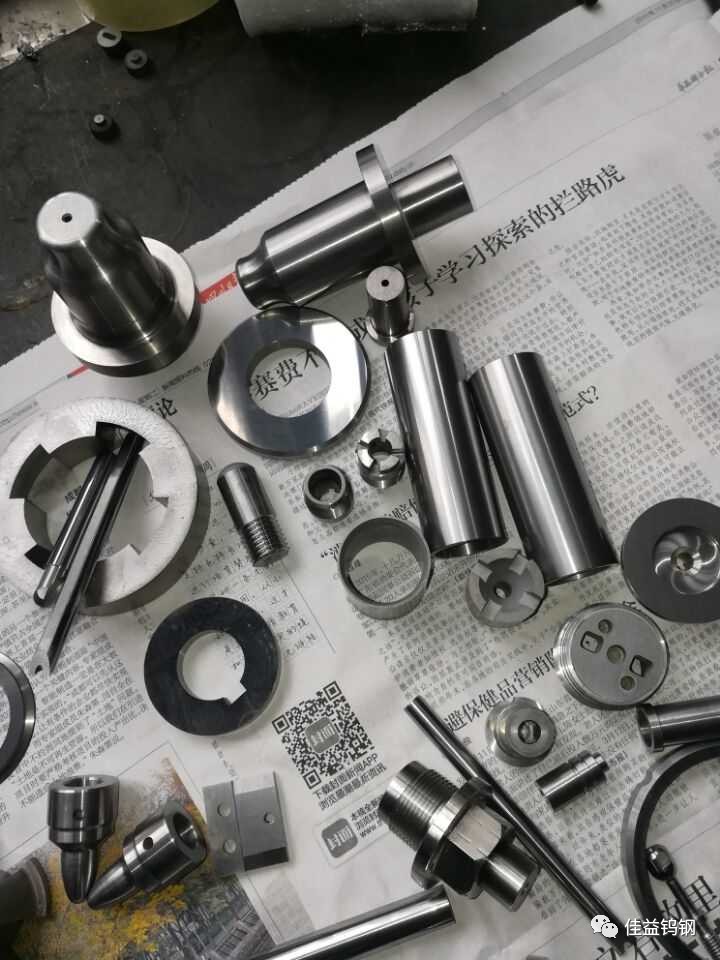
在机械制造领域,零件表面质量直接影响其耐磨性、密封性、疲劳强度及装配精度。表面粗糙度作为衡量零件外观质量的核心指标,其精确测量对质量控制至关重要。SRT表面粗糙度仪作为便携式测量工具,在机械零件粗糙度检测中发挥着重要作用。
一、表面粗糙度的定义与重要性
表面粗糙度是指加工表面所具有的较小间距和微小峰谷的不平度,通常由加工方法(如车削、铣削、磨削)或其他因素形成。它不同于表面波纹度(间距较大)和形状误差(宏观几何偏差),属于微观几何形状误差。
机械零件对粗糙度的要求因功能而异。例如,滑动轴承配合面需较低的Ra值(如0.4–1.6 μm)以减少摩擦磨损;密封表面要求粗糙度适中以保证密封性;而喷涂或粘接表面则需要一定的粗糙度以增强附着力。因此,准确测量粗糙度是保证零件互换性和使用性能的前提。
二、SRT表面粗糙度仪的结构与工作原理
SRT型表面粗糙度仪通常采用触针式测量原理:金刚石触针(针尖半径约2 μm)在被测表面上以恒定速度滑行,表面微观峰谷使触针产生垂直位移,该位移经电感式或压电式传感器转换为电信号,经放大和滤波后由微处理器计算得出粗糙度参数。
典型SRT仪器由以下部分组成:
- 驱动单元:带动触针沿表面匀速移动,保证测量行程一致;
- 触针与传感器:核心测量部件,将机械位移转化为电信号;
- 显示与处理单元:显示Ra、Rz、Rq等参数,部分型号可存储和打印;
- 校准块:用于仪器日常校准,保证测量准确性。
SRT系列多为便携式设计,适合车间现场对大型或不易拆卸的机械零件进行快速检测,常见测量参数包括算术平均偏差Ra、轮廓最大高度Rz等,符合ISO 4287及GB/T 1031等相关标准。
三、SRT仪器的使用要点
使用SRT表面粗糙度仪测量机械零件时,需注意以下事项:
- 测量方向:粗糙度具有方向性,测量方向应垂直于加工纹理(即切削痕迹方向),否则结果偏小。
- 表面清洁:被测表面不得有油污、切屑或毛刺,清洁后待测,避免触针损伤或数据失真。
- 校准:使用前用标准校准块校验仪器,确保读数准确。
- 测量位置:应选择具有代表性的区域,通常取3次以上测量的平均值,避开划痕、气孔等缺陷位置。
- 环境要求:避免振动、强电磁干扰和温度剧烈变化,触针移动时保持仪器稳定。
- 参数选择:根据图纸要求选择合适的评定长度和截止波长,不同加工方法应采用对应的截止波长值。
四、测量结果的应用
SRT粗糙度仪的测量结果可直接用于:
- 工序间检验:监控加工质量,及时发现刀具磨损或工艺异常;
- 成品验收:核对零件粗糙度是否满足图纸与标准要求;
- 工艺优化:通过对比不同切削参数下的粗糙度值,指导加工参数调整;
- 故障分析:结合磨损、密封失效等问题,判断表面质量是否为诱因。
五、
SRT表面粗糙度仪以其便携、快速、操作简便的特点,成为机械零件外观质量检测的常用工具。正确掌握其测量原理和使用规范,接合工程图纸对Ra、Rz等参数的要求进行判定,才能有效保障机械零件的加工质量与使用可靠性。随着制造业对表面质量要求的不断提高,规范化的粗糙度测量已成为现代质量管理体系中不可或缺的一环。
如若转载,请注明出处:http://www.iwsfz.com/product/13.html
更新时间:2026-10-26 06:59:12